工业气体焊接与金属加工应用全解析:高纯氩气保护、混合气配比与丙烷火焰切割选型指南
在钢结构、压力容器、轨道交通与装备制造车间里,焊缝质量往往取决于一件容易被忽视的事:工业气体的品类与配比是否选对。同样是氩弧焊,用纯氩与用含二氧化碳的混合气,熔深、飞溅和成型差别很大;同样是火焰切割,丙烷与乙炔的火焰温度和成本结构也完全不同。本文按工艺场景梳理选型逻辑,给车间采购与工艺人员一份可直接对照的清单。
一、焊接保护气的品类划分与适用工艺
1. 惰性保护气:以高纯氩气为主
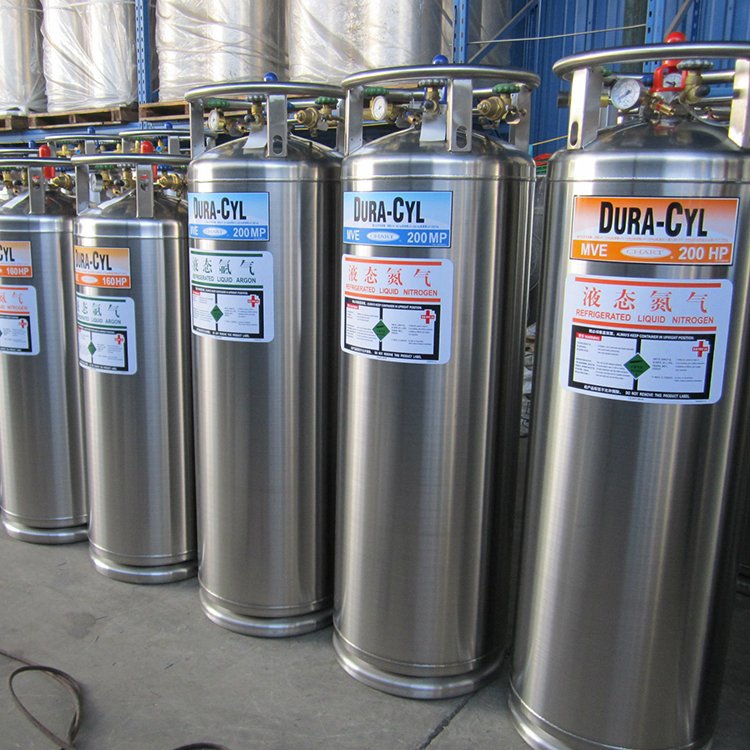
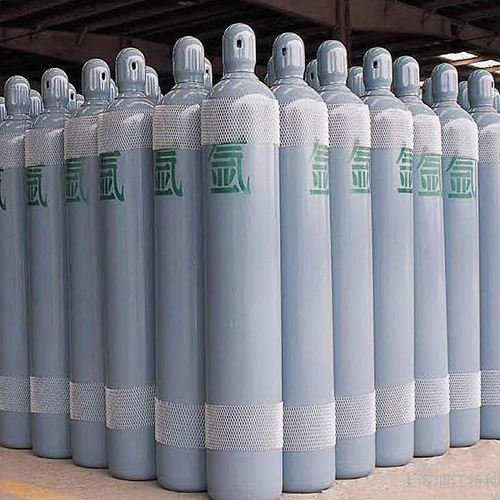
氩气化学性质稳定,不与熔融金属反应,是钨极氩弧焊和熔化极气体保护焊的基础气。高纯氩气执行 GB/T 4842,常见纯度 99.99%(4N)与 99.999%(5N),不锈钢、铝合金、钛合金打底焊优先用 4N 以上规格,避免气孔与氧化色。对热输入敏感的厚铝板,可在氩中掺入一定比例氦气提升电弧热量,改善熔深。
2. 活性组分:二氧化碳与氧气的角色
纯氩电弧稳定但熔深浅,加入二氧化碳或少量氧气后电弧收缩、熔池流动性改善。高纯气体中的二氧化碳按 GB/T 6052 执行,焊接级要求水分与油分受控,否则焊缝易出现氢气孔。碳钢 MAG 焊常用二元或三元混合气,配比需随板厚和过渡形式调整,而不是长期固定一个比例。
二、典型配比与工艺参数对照
| 工艺 | 推荐气体 | 典型配比 | 适用材料 |
|---|---|---|---|
| TIG 打底 | 高纯氩气 | 99.99% 以上 | 不锈钢、铝、钛 |
| MAG 碳钢 | 氩+二氧化碳 | 80:20 或 82:18 | 低碳钢、低合金钢 |
| 脉冲 MAG | 氩+二氧化碳+氧 | 三元少量添加 | 中厚板结构件 |
| 厚铝 MIG | 氩+氦 | 按需掺氦 | 铝合金厚板 |
| 火焰切割 | 氧气+丙烷 | 按割嘴配比 | 碳钢下料 |
三、切割与预热用工业气体选型
1. 氧-丙烷与氧-乙炔的取舍
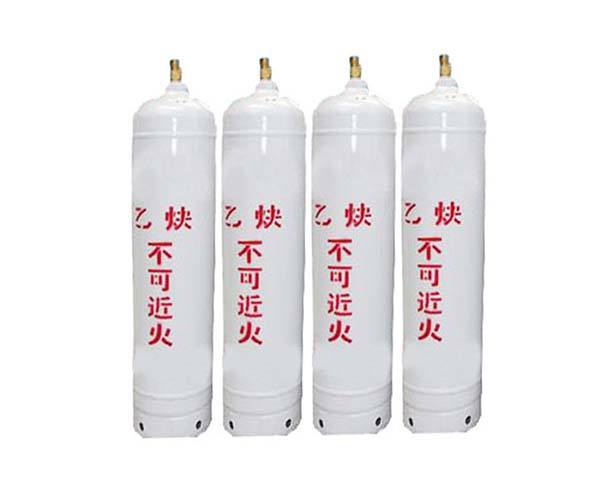
丙烷纯度常见 99.9%、99.99% 与 99.999% 档,包装有 40L、47L、118L 钢瓶,火焰温度略低于乙炔但热值密度高、单位成本更低,安全性也更好,目前已是大批量碳钢下料的主流。乙炔火焰温度更高、预热快,适合厚板割口与局部加热,但溶解乙炔瓶的储运要求更严。乙炔与切割用氧气应按 GB 26164 相关安全规定分区存放,回火防止器必须装。
2. 激光与等离子切割的配套气
激光切割的辅助工业气体依赖氮气做不锈钢无氧化切割,厚板氧气切割则用高纯氧气助燃;高纯氮气按 GB/T 8979 执行,纯度与露点直接影响切口光洁度。部分高反射材料与精密件会用到氦气、氢气或氖氦激光气作为辅助与光路保护气,采购时需连同设备厂家的气体规格书一起确认。
四、常见问题解答
Q1:工业气体气瓶多久检验一次?
按《气瓶安全技术规程》要求,钢质无缝气瓶一般每 3 年检验一次,腐蚀性介质气瓶周期更短。到期瓶应退回充装单位统一送检,不得自行翻新或超期使用。
Q2:焊接混合气配比可以自己调吗?
不建议在瓶内自行混合。正规做法是由充装单位按配比用称重法或分压法配制,并出具标准气体级别的配制报告,确保组分偏差在允许范围内。
Q3:同一厂区还需要哪些工业气体品类?
除焊接切割用气外,园区配套常涉及乙炔、氩气、氦气、氢气、六氟化硫(电力设备绝缘)、医用氧气(医务室急救)、二氧化碳(消防与食品级用途)以及用于仪器校准的标准气体。统一供应商可减少瓶租、送检与台账管理成本。
五、为什么选择凯昇气体
- 20年行业经验:长期服务医疗、电子、机械制造与科研院所客户;
- 一站式服务:选型咨询、工业气体产品选型、标准气体配制、气瓶租赁与设备维护;
- 品质保障:执行国家标准,批批检测,报告齐全;
- 品类齐全:高纯气体与特种气体同步供应,乙烯、丙烯、二甲醚等原料气可配货;
- 高效配送:北京气体配送网络覆盖城区及周边,支持紧急调度。
立即咨询:选型建议、报价与配送安排,请致电 18304092099,或访问联系我们页面留下需求。工业气体产品与规格请见产品中心,更多内容见行业新闻,企业实力请看关于我们。
